⚙️ 机设工匠 · 图纸资源站
非标压装实战案例:增压气缸壳类铆压机构
从导杆轴承到上下夹具——拆解一套高刚性、高同轴的压铆机架
在非标自动化装配线设计的江湖里,有一种痛叫 「为了把几个销钉压平,硬生生搞出了一台冲床」。
遇到电机壳、增压气缸壳体这种需要多爪铆接、或者大面积压紧的工况,很多新手的常规操作是:拿个大号气缸直接往下怼。结果呢?气缸推力不够,铆钉压变形了却没过盈;或者受力不均,导杆直接卡死(憋死);更惨的是,机架刚度不够,压力一给,底板直接“笑”了。「图纸上看着是个铁疙瘩,现场一压就变形,这就是不懂压装机构刚性的代价」。
今天咱们直接把这套 增压气缸壳类铆压机构三维模型库 掏出来。看看这些图:从提供巨大动力的 1机壳铆压APT-63X100(增压气缸),到保证垂直度的 16两面切割法兰直线轴承 与 上下导杆;从精密对中的 上下夹具针与基座,到承受巨大反作用力的 固定壳板与支撑板。全套原生 SLDPRT/SLDASM 格式,「直接拿来抄作业,看看成熟的压铆机是怎么防偏载、防卡死的」。
📐 图纸大礼包
这套 增压气缸壳类铆压机构模型库,是一个完整的、经过工程验证的非标压装设备案例。涵盖了动力源(增压缸)、导向系统(导杆+法兰直线轴承)、上下工装夹具以及重型机架。所有模型装配关系清晰,是学习重型压装机构设计、进行干涉校验、甚至直接复用出工程图的绝佳素材。
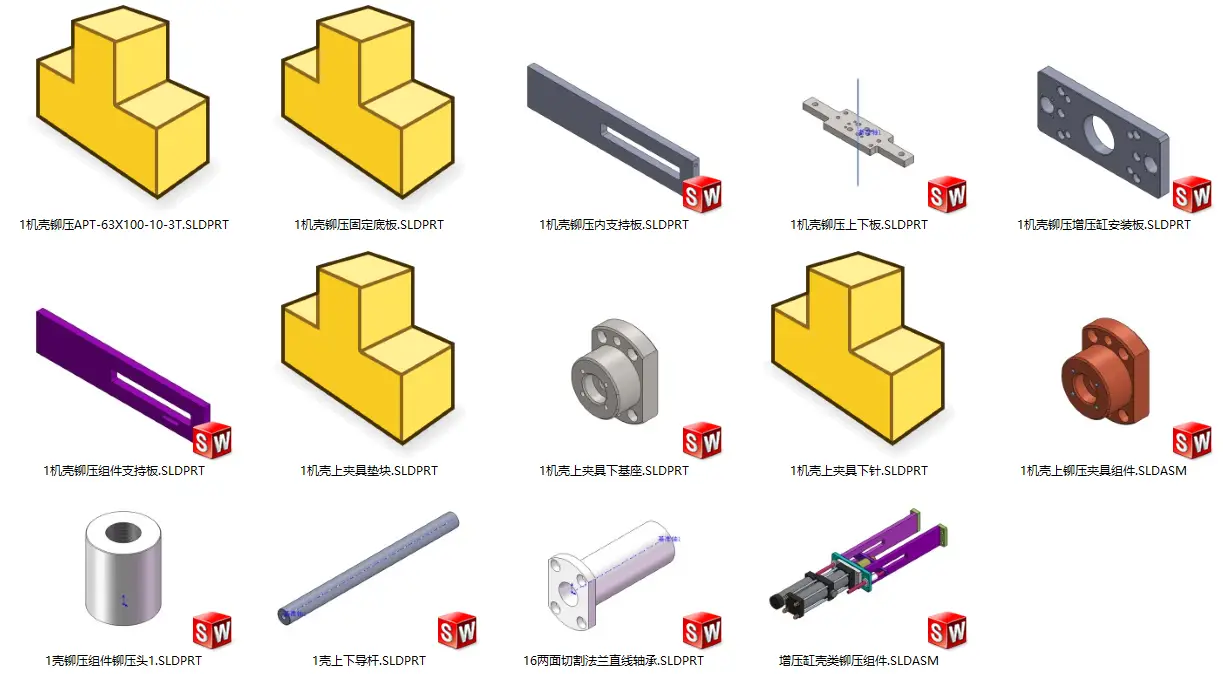

📦 机构重点零件拆解:
🔵 动力与导向核心
- 1机壳铆压APT-63X100:大吨位气液增压缸,提供瞬间压铆力
- 1壳上下导杆:粗壮的硬轴,抵抗压铆时的侧向偏载
- 16两面切割法兰直线轴承:保证压头垂直上下,顺滑不卡顿
🔶 工装夹具与机架系统
- 上下夹具组件:包含下基座、下针、上夹具垫块及铆压头
- 支撑系统:内支持板、固定壳板、增压缸安装板
- 装配总成:增压缸壳类铆压组件.SLDASM
💡 压装老法师怎么说? “压铆机最容易坏的地方不是气缸,而是导向杆!很多新手画图,气缸和压头直接用刚性连接,结果气缸杆既要出力又要受侧向力,用不了几天密封圈就漏气。『看看这套模型,气缸只负责往下推,受力全靠两根粗导杆和直线轴承兜着,这才是专业的结构设计』。”
📊 数据参数
- 增压缸型号 APT-63X100(缸径63,行程100,输出力可达数吨)
- 机架材质 Q235/45钢焊接件(需退火去应力,防止受压变形)
- 导杆要求 表面高频淬火 HRC55以上,镀硬铬,直线度极高
- 导向配合 导杆与法兰直线轴承:间隙配合(如 f8);轴承与安装孔:过渡配合
- 适用场景 电机外壳压铆 / 汽车零部件压装 / 电子产品过盈压合 / 类似工况的增压冲压非标设计
⚡ 数据来源:重型气液增压缸技术手册及压装机构设计规范
🧠 技术原理
压装/铆接机构设计的核心,一句话概括就是 「动力要猛、导向要正、受力要匀、机架要刚」:
🔹 气液增压缸的原理:普通气缸推力有限,这套机构用了“增压缸”(`APT-63X100`)。它先用低压气推动气缸杆快进,接触工件后,内部的气液转换器将气压成倍放大,产生类似液压缸的巨大推力。「用工厂的普通压缩空气,就能干出冲床的效果」。
🔹 “浮动连接”与直线轴承的博弈:仔细看模型装配,气缸杆伸出端往往不会与铆压头完全刚性锁死(通常会有一个浮动接头或预留微小的活动量)。真正的垂直度,是由那两根粗壮的导杆和法兰直线轴承来保证的。气缸只提供“推力”,导杆负责“抗偏”。否则,稍有一点点侧向力,气缸杆就会弯曲。
🔹 上下工装的同轴心:上夹具的“针”和下夹具的“基座”必须严格对中。在三维建模中,可以通过提取基准轴线来做“同轴心”装配。如果加工或装配存在偏心,压铆时铆钉会被直接压弯,甚至折断冲针。
🔹 机架的抗变形设计:几吨的力往下压,反作用力是向上的。看看 `1机壳铆压上下板` 和 `组件支持板`,必须设计有足够的厚度和加强筋,或者使用铸件,确保在最大压力下,机架的上梁不会发生哪怕一丝一毫的“上拱”变形。
设计原则:「杜绝气缸杆受弯矩,轴承必须成双用,底板厚度不能省,安全光栅记心上」。这组完整的总装模型,是你理解重型机构受力传递的最佳教科书。
🔨 实战场景
- 电机/气缸壳体组装线 —— 对壳体周边的薄壁折边进行压平铆合,确保内部零件不会脱出
- 转子与轴承压装 —— 替换上夹具,即可用于微电机转子与含油轴承的高精度过盈压装
- 冲压与打标一体机 —— 利用巨大的瞬时推力,在工件表面压印产品序列号或Logo
- 非标设备结构评审 —— 直接拿这套模型给新人培训,什么是导向件?什么是浮动连接?一目了然
- 设计复用与变型 —— 整体拉伸或修改尺寸,快速适配不同尺寸的增压缸和行程需求
🛠️ 一句话:几吨的力气砸下去,如果机架不刚、导向不正,全是无用功
🧰 一线实操
① 法兰直线轴承的安装孔公差
调用了 `16两面切割法兰直线轴承` 模型,在给安装板出图时,注意轴承外圈与安装孔通常选用 H7 或 J7 配合。如果孔加工得太大(比如H9),轴承在压铆的震动下会产生微小的晃动,导致铆压头位置偏移,甚至把导杆磨出沟槽。
② 别忘了设计限位柱
仔细看模型,虽然气缸有行程,但压铆的“死点”最好由 硬限位 来决定(即上下夹具垫块贴合),而不是完全靠气缸推力到底。如果冲压过头,不是压坏工件,就是顶坏模具。「一定要画几个限位块,或者在导杆上加退让套筒」。
③ 安全防护与防夹设计
几吨的力,绝对不能用肉手去测试。在三维总装中,记得给操作面预留 安全光栅(光电保护) 的安装位置。此外,上下模之间的闭合区,必须确保工人放取工件时有足够的安全距离,或者设计成双手启动按钮操作。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议
评论(0)