⚙️ 机设工匠 · 图纸资源站
麦迪组合夹具库:中型系列定位件
一面两销·T形导向·菱圆相配——工装基准的“定海神针”
在非标工装夹具设计的江湖里,有一句至理名言:“定位是灵魂,夹紧是肉体”。如果你连零件都没放正,夹得再紧也是白搭,加工出来的孔绝对是偏的。
你有没有经历过这种绝望:画图时为了省事,直接拿两个圆柱销去定两个孔位。结果到了现场,工人拿着铜锤砸了半天也装不进去。「两销定位不用菱形,过定位能把师傅逼疯」。还有工作台上明明有T型槽,却因为没画标准的T形键,导致夹具底座怎么装都是歪的。
今天咱们直接把这套 麦迪组合夹具库(中型系列定位件) 掏出来。看看这些图:从最经典的 T形键、平键,到高精度的 圆形定位销/盘、菱形定位销/盘,再到特殊的 定位环、对位栓。全是原生三维模型,有了这套 「夹具基准百宝箱」,无论你是搞孔系定位还是槽系导向,直接拖拽,严丝合缝。
📐 插件大礼包
这套 中型系列定位件插件库,涵盖了非标设备与组合夹具中最核心的基准建立元件。所有模型(bbb001~bbb018系列)均按照国标公差配合绘制,不仅还原了真实的倒角与退刀槽,还支持SolidWorks等软件直接调用,彻底告别“查表画销子”的苦力活。

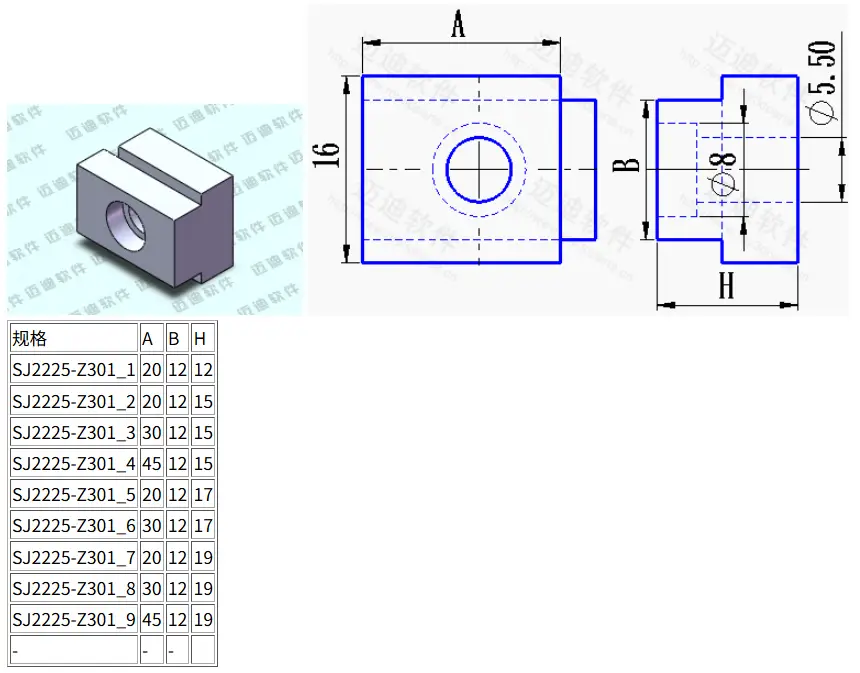
📦 中型系列定位件模块清单:
🔵 销与盘类(基础孔定位)
- 圆形定位销1 / 圆形定位销2(标准圆柱销)
- 圆形定位盘(带法兰安装孔)
- 菱形定位销1 / 菱形定位销2(防过定位核心)
- 菱形定位盘 / 定位环 / 对位栓
🔶 键与接头类(定向与转接)
- T形键(配合机床T型槽,绝对导向)
- 平键(标准键连接,防止周向转动)
- 定位接头(用于组件间的快速转接)
- 空心轴(减重或穿线/穿轴定位)
💡 夹具老法师怎么说? “搞孔系夹具,最怕工人装不进去。为什么?因为你用了两个圆柱销!正确的做法是‘一圆一菱’。『调出这库里的圆形销和菱形销,把菱形销的削边方向一卡,哪怕两孔中心距有公差,工件也能顺滑地滑进去』。这才是懂行的设计。”
📊 数据参数
- 推荐材质 T8A / 20Cr(渗碳淬火 HRC58-62,极耐磨)、45钢(定位盘/键)
- 常用配合 销与夹具体:H7/n6或H7/r6(过盈);销与工件孔:H7/g6 或 H7/f7(间隙)
- 表面粗糙度 定位工作面 Ra 0.8 或 0.4(降低磨损,保证精度)
- 形位公差 圆柱度 0.005mm,定位盘端面垂直度 0.01mm
- 适用场景 加工中心组合夹具 / 焊接工装定位 / 柔性制造线托盘(Pallet)/ 检具基准
⚡ 数据来源:麦迪组合夹具库(BBB系列)标准件参数表及机械加工工艺手册
🧠 技术原理
定位件设计的核心,一句话概括就是 「六点定则、消除过定位、公差匹配、防转限位」:
🔹 为什么必须是“一圆一菱”?:一个平面限制3个自由度,一个圆柱销限制2个。如果再加一个圆柱销,就会限制4个自由度,导致过定位。因为工件的两个孔中心距和夹具的两个销中心距都不可能做到绝对一致。「菱形销(削边销)削掉的部分,正好补偿了中心距的加工误差,让工件能顺利装入」。
🔹 T形键的导向逻辑:图库中的 T形键 主要用于夹具底座在机床工作台 T型槽中的快速定位。键的宽度公差(通常带微小的间隙配合)既能保证方向的绝对平行,又方便工人推拉夹具。
🔹 定位接头与空心轴的作用:定位接头用于不同模块间的空间坐标传递。而空心轴常用于需要穿过拉杆、气管,或者为了减轻夹具回转件重量的场合。
🔹 公差与配合的死理:看参数表里的 对位栓 和 定位盘,其圆柱面公差极其讲究。过盈配合用于永久固定;间隙配合用于快速插拔。配合选错,要么装不进,要么定位跑偏。
设计原则:「能用标准件绝不自己画,定位销能短不长,定位面能宽不窄」。这组麦迪参数化定位件库,就是帮你站在巨人肩膀上,快速搭出稳定可靠的工装基准。
🔨 实战场景
- 加工中心快速换型托盘 —— 使用T形键锁定托盘方向,一圆一菱销快速定位工件,实现机床外的快速装夹
- 钻孔与铰孔工装 —— 菱形定位销提供了精确的角度基准,同时允许径向微小的公差浮动,防止钻头折断
- 焊接夹具底板转接 —— 利用定位接头和定位环,将标准底板与特殊角度的支撑板精确相连
- 防止回转的键连接 —— 在圆柱轴上加工键槽时,使用平键模型配合定位盘,死死锁住圆周方向
- 企业夹具库规范化 —— 直接提取该套模型的尺寸表,建立公司的内部标准,所有工程师画图的公差必须一致
🛠️ 一句话:定位件没选对,夹紧力越大,工件报废得越快
🧰 一线实操
① 菱形销的安装方向绝对不能错
调出菱形销(bbb017/018)时一定要注意方向!菱形销的削边方向,必须 垂直于两销中心连线。如果装反了(平行于连线),它不仅起不到补偿误差的作用,反而会导致工件彻底装不进去。「图纸上没标清削边方向,装配工人绝对会给你装反」。
② 给定位销留个“排气孔”
如果是过盈配合的盲孔定位销,装配时孔里的空气排不出来,销子会死活压不到底。设计夹具体时,别忘了在销孔底部打一个小小的 通气孔,或者在销子侧面磨一个小平面。同理,如果没有通气孔,拆卸时也会拔不出来。
③ T形键与槽的配合间隙
使用 T形键模型时,不要把它和机床槽画成零对零的配合。真实的机床 T型槽公差通常在 H9 左右,键的宽度一般选用 h8 或 g6 的间隙配合,留出 0.02~0.05mm 的间隙。这样工人在推拉沉重的夹具时,才能顺畅滑动而不卡死。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议
评论(0)