⚙️ 机设工匠 · 图纸资源站
流体传动设计基石:Sun插装阀孔型全库
从Z系列到4系列,T-2A到T-382A——让液压集成块设计不再“漏油”
在液压系统与流体传动设计的江湖里,有一句令人胆寒的箴言:“图纸画错零点几,现场漏油像喷泉”。
如果你做的是插装阀(Cartridge Valve)系统,这种痛感会成倍放大。插装阀孔绝不是简单的钻几个直孔,它包含了复杂的 阶梯孔、O型圈密封槽、特殊的成形角,以及极严的公差配合。靠着手册上的几个尺寸去脑补旋转切除,大概率会导致阀芯插不进去,或者高压下密封圈被直接切断。「好不容易画完集成块,机加工师傅拿着图纸一脸懵逼:这倒角到底是多少度?」,这是多少液压工程师经历过的噩梦。
今天咱们直接把这套 Sun Hydraulics (胜凡) 官方原版插装阀孔(Cavity)图纸库 掏出来。整整几十份 PDF 原版工程图,从微型 Z 系列,到重载的 4 系列,每一份都标明了极其严苛的螺纹(如 UNF 细牙)、成形尺寸、交叉孔角度和粗糙度要求。「直接对着原厂图纸抄作业,这才是液压集成块设计的正确打开方式」。
📐 图纸大礼包
这套 插装阀孔型标准CAD图纸集(PDF高清版),是全球液压行业公认的“圣经”级参考资料。涵盖了从 2 通到 6 通、各种复杂内控/外控结构的孔型尺寸,是液压集成块(Manifold)设计、阀块加工工艺编制以及非标阀组装配不可或缺的核心数据库。

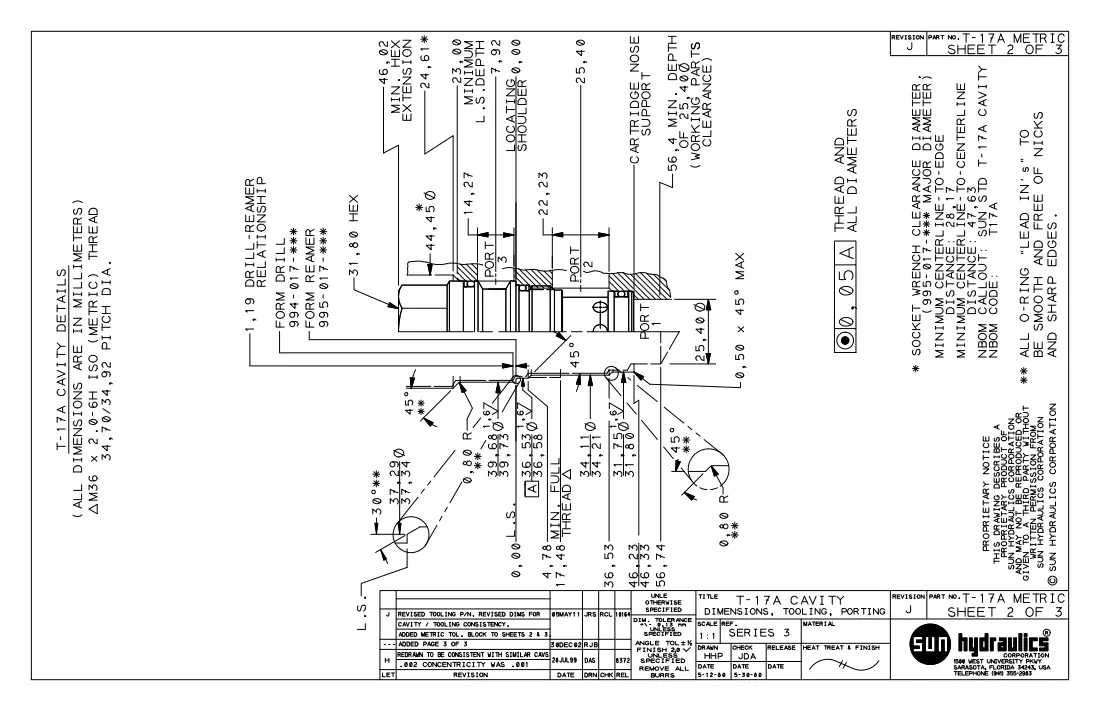
📦 阀孔型图库重点模块拆解:
🔵 微型与通用系列
- Series Z (3/8-24 UNF):T-382A 等极小流量孔型
- Series P (M16):T-8A, T-8DP (深孔), T-9A
- Series 0 (M18):T-162A, T-162DP (深孔), T-163A
🔶 中大流量与多通系列
- Series 1 (M20):T-10A, T-11A, T-13A, T-2A (2通)
- Series 2 (1 1/4-12 UNF):T-3A, T-17A, T-24A (双通), T-52A
- Series 3 & 4:T-16A, T-18A (下装), T-19A, T-33A等重载孔型
- 附带:全系列孔型对照表 (Cavity Information)
💡 液压老法师怎么说? “搞液压集成块,最怕的就是‘自己发明孔型’。别人用原厂推荐的刀具,你非要自己改个角度,结果成形铰刀买不到,只能上加工中心一点点铣。『老老实实照着这份官方PDF画,标好公差和螺纹底孔,只要加工业的师傅不瞎搞,装配绝对不会漏一滴油』。”
📊 数据参数
- 螺纹标准 包含 UNC/UNF 英制细牙(如 9.53×24 UNF-2B)及公制 M18/M20 等
- 公差要求 孔径公差 ±0.05mm,沉槽深度极为严苛,确保 O型圈压缩量
- 表面粗糙度 密封面要求 Ra 0.8 甚至更高,交叉孔需去毛刺(Remove all burrs)
- 刀具推荐 优先使用成形钻(Form Drill)和成形铰刀(Form Reamer)
- 适用场景 液压阀块(Manifold)设计 / 插装阀组系统集成 / 工程机械液压系统维修与逆向
⚡ 数据来源:Sun Hydraulics 官方 Cavity Information 手册及工程标准
🧠 技术原理
插装阀孔的设计核心,不在于“孔能通气”,而在于 「密封可靠、阀芯对中、流道顺畅、加工可行」:
🔹 阶梯孔与 O型圈的密封逻辑:看图纸上的各个截面直径,每一个凹槽和台阶,对应的是插装阀阀套上不同位置的 O型圈。「槽深和槽宽只要差0.1mm,O型圈要么压缩不够漏油,要么压缩过度被剪切断裂」。这就是为什么必须严格按原厂 PDF 作图。
🔹 成形刀具的工艺限制:图纸中出现的 `FORM REAMER 995-382-****` 等标注,意味着这个孔型是由特制的“成形铰刀”一次性加工出来的。如果你在三维建模时随意改了过渡倒角,现实中机加车间根本找不到刀具,只能用电火花慢慢打,成本飙升十倍。
🔹 交叉孔的避让原则:集成块内部有无数条流道。当你把 T-3A 孔型放进去时,必须精确计算与其垂直相连的交叉孔位置。交叉孔绝不能开在 O型圈的密封台肩上,否则高压油会直接窜入低压区,造成系统动作错乱。
🔹 盲孔与深孔(DP系列):注意看 `T-8DP` 和 `T-162DP` 中的 DP (Deep Port),这种孔型为了容纳带有较长行程或特殊阻尼结构的阀芯,对孔底深度的要求更为严格,画图时一定要核对最小深度。
绘图法则:「建立标准孔型特征库(Library Feature),一键插入,绝不用草图去旋转切除」。这组官方图纸,就是你建立特征库的绝对依据。
🔨 实战场景
- 液压阀块三维设计 —— 在 SolidWorks / UG 中根据这些 PDF 建立孔型库,快速在六面体阀块上挖孔
- 机加工工艺编制 —— 直接将 PDF 发给加工厂,清晰标明的螺纹规格和公差,避免扯皮
- 阀组系统选型验证 —— 看着孔型对照表,确认这款 T-11A 的孔型到底能不能装下 4 通阀芯
- 进口设备测绘与国产化 —— 拿着卡尺量出的尺寸,对照 Sun 的标准库,反推该设备用的是哪个系列的插装阀
- 非标液压系统培训 —— 拿这套图给新人上课,什么是 O 型圈槽、什么是成形孔,一目了然
🛠️ 一句话:液压集成块设计的命脉,就藏在这些密密麻麻的孔型尺寸里
🧰 一线实操
① 千万别忘了“退刀槽”
照抄 PDF 时,注意看螺纹底部的细线。很多孔型在最深处有一个微小的退刀槽(Relief Groove)。如果在三维里没画出来,车间的丝锥攻到底部就会崩断,或者螺纹根本拧不到底。「图纸上少画个槽,现场多断几根丝锥」。
② 交叉孔的“清根”要求
两个孔相交处,绝对不能留有钻头的锥尖残余(因为那会影响流体流速,并可能产生铁屑积聚)。在图纸技术要求里,一定要加一句 “交叉处去毛刺,并做清根处理”,或者标注使用球头铣刀清根。
③ 表面粗糙度的重点标注
插装阀孔的密封面(插孔内壁),粗糙度一般要求 Ra 0.8 甚至 0.4。在阀块出图时,不要全图笼统地标个 3.2,必须单独引出引线,指着密封段标注。粗糙度达不到,再好的密封圈也白搭。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议
评论(0)