⚙️ 机设工匠 · 图纸资源站
非标自动化“硬核”结构:气缸顶升双层升降分料机构
双轴导向·液压缓冲·精密滑轨——打通物料流转的“任督二脉”
在非标自动化产线(如3C电子、锂电新能源、汽车零部件组装)设计的江湖里,有一种痛叫 「物料卡在轨道里,气缸硬顶导致机架震动,料件直接崩飞」。
做过分料机构的工程师都知道,“顶升+平移”是最经典的双层物料流转逻辑。但很多新手画图时,只顾着把气缸和板子连起来,却忽略了最致命的细节:单轴气缸会旋转导致卡死、没有缓冲器导致硬碰硬“哐哐”响、滑轨公差给太紧导致电机憋死。现场调试时,那真是一场灾难。「图纸上看着几块铝板推来推去,现场跑起来像是在砸机器」。
今天咱们直接把这套 气缸顶升双层升降取料分料机构 SolidWorks 3D 模型库 甩出来。文件里不仅有提供动力的 SCJ双轴气缸、实现精密导向的 分料滑块导轨、还有极其关键的 液压缓冲器及可调安装板。整个组件(SLDASM)一应俱全。「直接把这套成熟机构抄进你的设备方案里,少走三年弯路,让现场调试丝滑无比」。
📐 图纸大礼包
这套 双层顶升分料模组设计设备图库,是一个经过实际产线验证的经典结构。从动力端的双轴气缸,到执行端的精密滑板与限位板,所有配合面、沉头孔、缓冲器安装位均按真实工况绘制,是学习非标自动化顶升移载、双层分料逻辑的绝佳教科书。
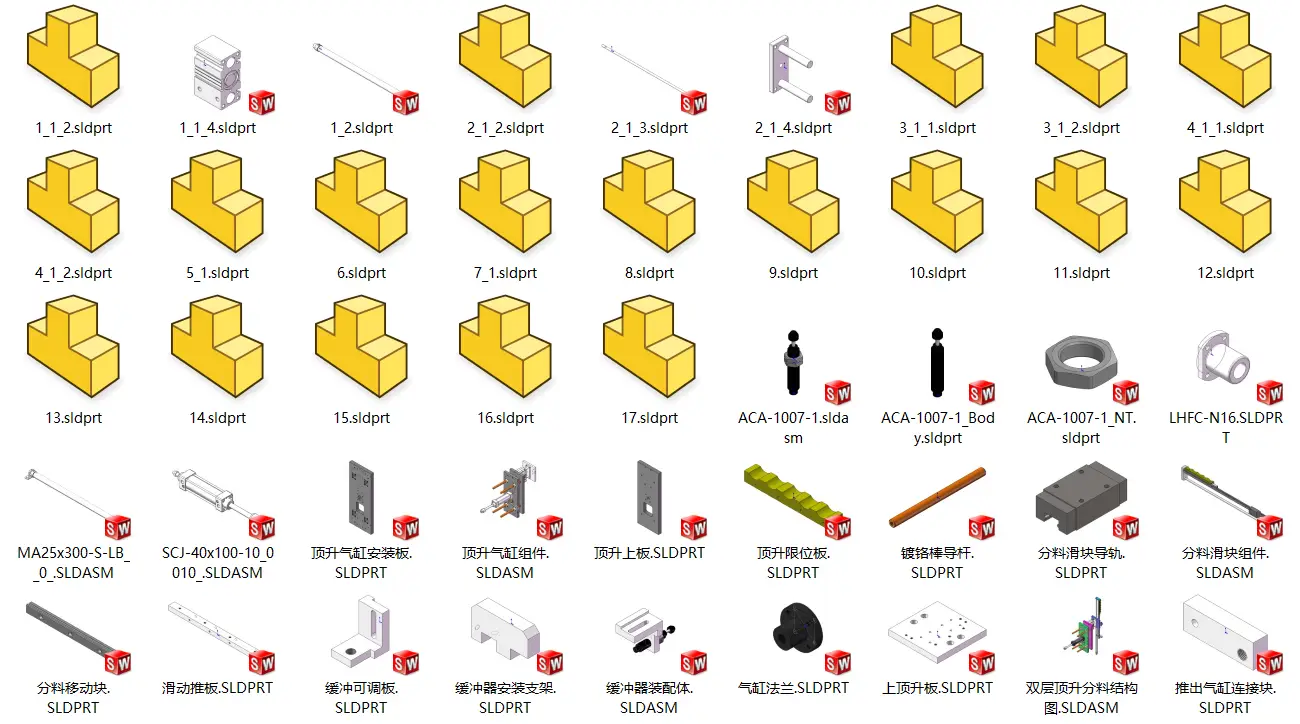

📦 分料机构模型库重点清单解析:
🔵 垂直顶升与缓冲模块
- SCJ-40×100-10.0 气缸(双轴防转,提供强劲顶升力)
- 顶升气缸安装板 / 顶升上板 / 顶升限位板(硬限位保护)
- 缓冲器安装支架 / 缓冲可调板(吸收气缸冲击,延长寿命)
🔶 水平平移与导向模块
- 分料滑块导轨 / 分料移动块 / 分料滑块组件(精密直线导向)
- 滑动推板 / 滚珠丝杠(可用于长行程平滑推移)
- 气缸法兰 / 推出气缸连接块(动力传输过渡件)
💡 自动化老法师怎么说? “做双层分料,最怕的就是气缸推到底“硬撞”,不仅噪音大,用不了几天连接板的螺丝全给你震松。你看这套模型,『精心设计了缓冲器可调板和限位板。顶升到位前,液压缓冲器先吃劲儿减速,最后硬限位兜底,这才是能用十年的好结构』。”
📊 数据参数
- 气缸型号 SCJ-40×100(缸径40mm,行程100mm,双活塞杆)
- 核心材质 6061铝合金(顶升板/移动块)、45钢(导轨/限位板,淬火发黑)
- 导向精度 导轨滑块配合公差 H7/g6,确保平移不晃动
- 缓冲组件 液压缓冲器(可选 ACA-1007 系列),带微调螺母
- 适用场景 锂电池叠片机供料 / 3C电子辅料双层轨道切换 / 包装线双层物料分流
⚡ 数据来源:非标自动化顶升移载机构设计规范及 SMC/亚德客气动元件手册
🧠 技术原理
双层升降分料机构设计的核心逻辑,一句话概括就是 「顶升要抗转、平移要顺滑、到位必缓冲、限位定生死」:
🔹 为什么用“双轴气缸(SCJ系列)”?:普通的单杆气缸在顶起物料时,活塞杆是可以旋转的。如果你的顶升板上放置了不平整的物料,或者有轻微的侧向力,单杆气缸就会导致顶升板倾斜,甚至卡死导柱。双轴气缸天生具备抗扭转特性,两根活塞杆并排,受力极其均匀。「这是双层顶升机构长寿的秘诀」。
🔹 缓冲器的“救命”作用:模型里的 ACA-1007 缓冲器 + 缓冲可调板 是核心。气缸高速推拉时动能极大,如果没有缓冲器减速,直接撞在顶升限位板上,那“哐当”一声不仅吓人,还会直接导致连接板的螺纹滑丝。调试时,必须确保缓冲器先于硬限位接触,把动能转化为液压油的热能。
🔹 分料滑块与导轨的配合:水平方向采用分料滑块导轨,配合分料移动块,把滑动摩擦变为滚动摩擦。导轨的安装基面必须加工出“台阶”作为定位基准,否则两条导轨装平行了,滑块分分钟憋死。
🔹 硬限位板(顶升限位板):无论传感器(磁性开关)多灵敏,机械设计上必须保留“硬限位”。顶升限位板的作用就是作为最后的机械死点,确保顶升高度绝对精确,不会因为气压波动而冲过头。
设计原则:「双轴导向防旋转,缓冲液压保平安;滑轨定位留基准,感应开关防撞机」。用这套成熟模型作为参考,你的顶升分料机构设计绝不会翻车。
🔨 实战场景
- 3C电子双层流水线 —— 将上层轨道送来的小型PCB板,通过顶升平移,转移到下层的测试治具中
- 锂电池极片分料 —— 高速顶起叠片后的电芯,平移推入下一工位,要求动作极其平稳,不能损伤极片
- 包装机械的分道机构 —— 单列物料进料,通过顶升平移导轨,将物料按节拍分配到两条并行的包装线
- 汽车零部件装配线 —— 实现托盘在十字交叉流水线上的顶升变向移动
- 非标设计教学案例 —— 学习气动控制逻辑(双轴缸+缓冲器+滑轨),掌握导向类机构的标准设计范式
🛠️ 一句话:顶升分料做得好,产线节拍快又稳;缓冲限位没画对,现场调试全是泪
🧰 一线实操
① 双轴气缸的“平行度”陷阱
安装 SCJ 气缸时,气缸的安装面与顶升上板的导向孔必须严格平行。如果机架焊接变形导致垂直度不够,气缸杆伸出时会受到极大的侧向力,用不了几天,气缸的铜套就会磨损漏气。一定要在图纸上标注安装面的形位公差(如垂直度0.05)。
② 缓冲器与限位板的“亲密接触”
调试时,先不放物料,让气缸空跑。调节缓冲可调板的位置,保证气缸推进到底时,缓冲器的撞头先碰到挡块,然后再走 2~3mm,最后由顶升限位板硬碰硬。这个顺序绝不能错。
③ 传感器的安装位置
在气缸上安装磁性开关检测顶升到位时,一定要留出 1~2mm 的提前量。不要等到机械完全顶死了才感应到,那样程序来不及发下一步指令,容易造成物料在交接瞬间卡顿。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议 (0)
评论(0)