⚙️ 机设工匠 · 图纸资源站
麦迪组合夹具库:小型系列导向件
从钻模板到快换钻套——让非标工装设计告别“画标准件画到吐”
在工装夹具设计的江湖里,最憋屈的事是什么?不是算错切削力,也不是定错基准面,而是 “方案全在脑子里,结果画几个国标钻套画了一下午” 。
非标设计,本该把精力花在定位方案和夹紧机构上,现实中却被一堆 「A型还是B型、带肩还是无肩、快换还是固定」 的标准件折磨得没脾气。自己照着手册画,不是尺寸标错,就是公差给不对,车间师傅拿到图直接一句:“这钻套孔配合标H7?你装一个给我看看?”
今天咱们直接把 麦迪组合夹具库插件(小型系列导向件) 拿出来盘一盘。文件夹里整整齐齐排着十几套钻模板与钻套标准件——从 中孔、单槽、双面槽,到偏心、立式、快换,全是参数化驱动。这哪是图纸,这简直是 「夹具设计师的速效救心丸」。
📐 插件大礼包
这套 小型系列导向件插件资源,涵盖了非标夹具中最常用的钻模结构。每个文件夹都包含完整的三维模型与二维参数化工程图(如 SJ2226 系列),支持直接调用与规格修改,是工装设计、工艺装备开发必备的提效神器。
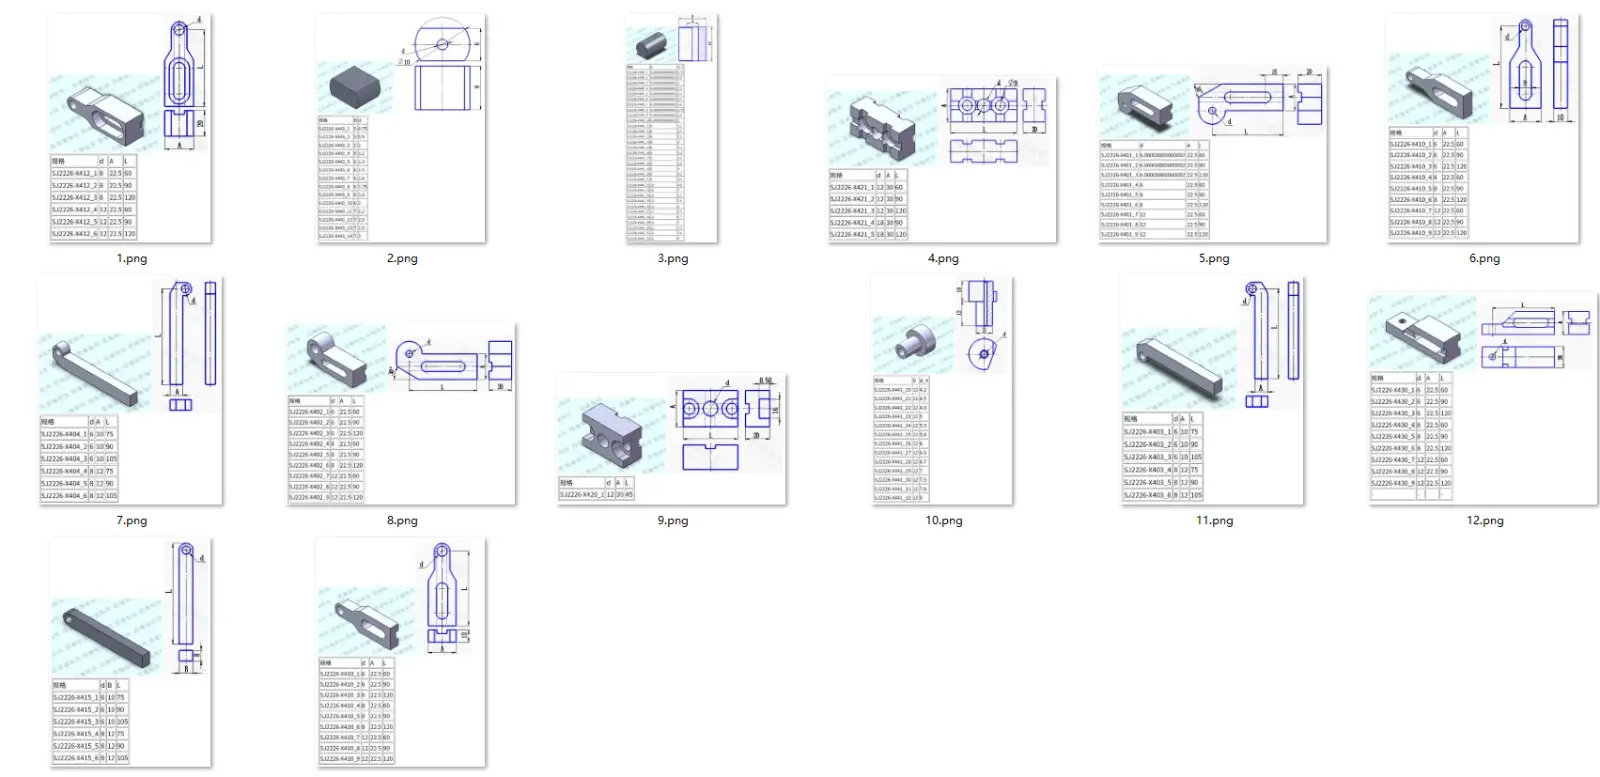

📦 小型系列导向件模块清单:
🔵 钻模板系列
- 中孔 / 单槽 / 双面槽中孔钻模板
- 左右偏心钻模板(应对非对称干涉)
- 左右弯条形 / 条形钻模板
- 平钻模板 / 密孔钻模板 / 立式钻模板
🔶 钻套系列
- 固定钻套 / 沉孔钻套
- 快换钻套(带30°倒角,方便换刀)
- 全系列参数表(d: 5~18, L: 60~120等)
- 附带:麦迪软件一键生成与装配逻辑
💡 一线夹具工程师怎么说? “以前搞产线工装,画图三天,两天都在翻《夹具手册》查钻套尺寸。用了这插件,『输入孔径、选个偏置距离,模型直接生成,连工程图的公差都带好了』。这才是干非标该有的节奏。”
📊 数据参数
- 材料推荐 T10A(钻套,淬火HRC58-64)、20钢(模板,渗碳淬火)
- 孔径规格 d=5, 6, 8, 12, 18 等(覆盖常规M6-M16螺纹底孔)
- 配合要求 钻套外圆与模板内孔:H7/n6 或 H7/r6(过盈配合)
- 规格跨度 L(长度)60 / 90 / 120 mm;A(宽度)22.5 / 30 mm
- 适用场景 机加工工装夹具设计 / 大批量钻孔加工 / 摇臂钻与加工中心专用工装
⚡ 数据来源:麦迪组合夹具库(SJ2226系列)标准件参数表及机械加工工艺手册
🧠 技术原理
钻模导向系统设计的核心,一句话总结就是 「定位要死、导向要稳、排屑要畅、换刀要快」:
🔹 钻套的导向原理:钻套内孔引导钻头切削,决定了孔的位置精度。固定钻套(无台阶)适用于单工步,“配合紧、精度高,但磨损后难换”;快换钻套(带缺口和30°倒角)适用于钻-扩-铰多工步,“拔出来转个角度就能换刀,绝对方便”。
🔹 模板的形态逻辑:为什么有偏心、单槽、双面槽?全是为了 “避开干涉”。单槽是为了让开零件侧面;左右偏心是为了在狭窄空间内,把钻套中心推到你要打的孔位;立式模板则是为了侧面打孔。
🔹 公差与配合的死理:钻套和模板的配合必须过盈(H7/n6或r6),防止钻头旋转时把钻套带出来。但模板底端面必须与零件贴合,“底面不平,钻头一进去就断,废件率直线上升”。
🔹 排屑空间:模板厚度和排屑槽是设计的关键。钻头切下的铁屑如果排不出来,会直接卡死钻头或撑大孔径,所以钻套下缘必须留出足够的排屑空间。
制图与设计原则:「先用标准件搭骨架,再根据非标结构做延伸」。这组参数化导向件库,直接帮你省去了查表画模型的时间,让你把所有精力集中在“孔系定位”和“夹紧不干涉”这两个真正的核心问题上。
🔨 实战场景
- 非标夹具设计 —— 遇到法兰盘、壳体类零件打孔,调用钻模板直接组合,告别从零画图
- 工艺装备提速 —— 麦迪插件一键生成,模型与二维图纸同步更新,两天工期压到半天
- 现场打孔方案 —— 摇臂钻配合弯条形/偏心钻模板,解决大型箱体边缘孔无法加工的问题
- 校招/新人培训 —— 直接打开这套模型给新人看,什么是快换钻套、什么是排屑槽,一目了然
- 企业标准库建设 —— 基于此套参数体系建立公司内部的导向件库,统一设计规范
🛠️ 一句话:工装设计的高下,在于你是“苦哈哈画标准件”,还是“调库拼积木”
🧰 一线实操
① 插件调库「选型比画图更重要」
不要随便抓个钻模板就用。看图纸:单槽模板厚度20,双面槽是A宽30。先看 加工部位的空间是否干涉,再决定用偏心还是平模板。输入参数时,注意 L 和 d 的匹配:「孔深决定了钻套长度,钻套太长钻头刚度不够,太长了你又装不进去」。
② 钻套下沉量「差之毫厘谬以千里」
设计钻模时,钻套底端面到工件表面的距离极其关键。留高了,导向不准容易偏;留低了,铁屑排不出,直接卡死断钻头。一般这个距离控制在 1/3 到 1 倍的钻头直径。「别光顾着画3D好看,得想想钻头在里面怎么转」。
③ 快换钻套的缺口对齐
在装配快换钻套时,一定要注意 缺口与钻模板上的紧定螺钉对齐,防止钻套在切削力下随钻头旋转。同时,30°的倒角是为了让操作工拔插顺畅。如果出图给加工厂,一定要把防转的螺纹孔位置标清楚。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议
评论(0)