⚙️ 机设工匠 · 图纸资源站
非标机架的“遮羞布”:全系铝型材端盖图库
40/45/90全规格·卡扣式与螺钉固定式——告别“割手又难看”的机架端面
在非标自动化设备与铝型材机架设计的江湖里,有一种痛叫 「机架搭得四平八稳,调试时手却被型材端面划了一道口子」。
铝型材切割后的端面往往带有极其锋利的毛刺,而且裸露的空腔不仅容易积灰,还严重影响设备的美观度。很多新手在画图时,只顾着画那几根长长的主梁,却完全忘了设计端盖(堵头)。结果到了现场,要么让工人拿胶带缠一圈应付了事,要么买的塑料盖尺寸不对,硬砸进去后开裂掉落。「图纸上少画个小盖子,现场设备看着就像个半成品」。
今天咱们直接把这套 全系铝型材端盖工程图库 掏出来。这可不是随便画的几个方块。里面包含了从 45×45、60×60 到 90×90 等多种规格。更硬核的是,图纸中详细标注了 圆角(8-R3)、安装孔位(φ8.0)以及 5.5mm 的沉头深度。**「有了这套图纸,无论是外发机加工定制,还是直接采购标准塑料盖,尺寸对得严丝合缝,彻底告别割手隐患」**。
📐 图纸大礼包
这套 铝型材端盖 CAD 工程标准件图集(DWG格式),涵盖了自动化机架最常用的型材封盖方案。既有直接压入型材腔体的卡扣式,也有通过中心沉头孔用螺丝锁紧的加固式。图纸尺寸极其详尽,细节到每一个圆角的半径,是机架工程师完善出图规范、采购人员核对配件的绝佳参考。

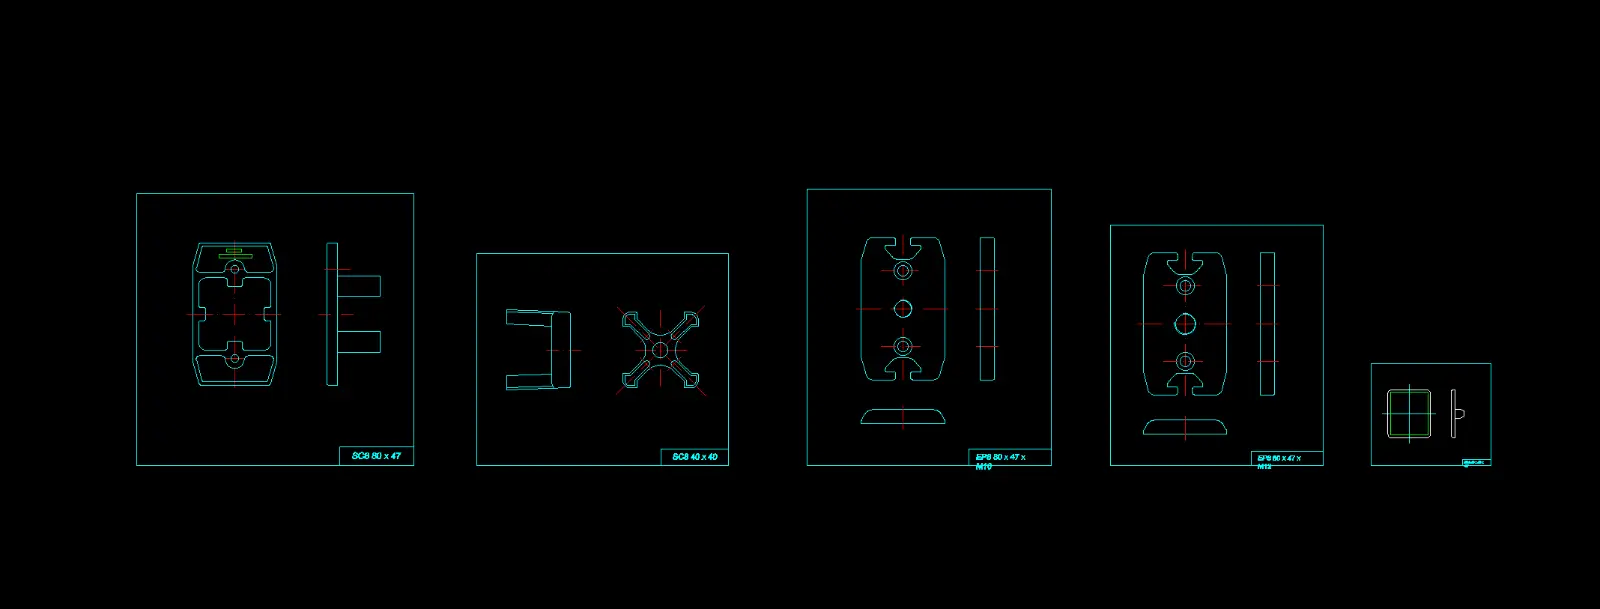
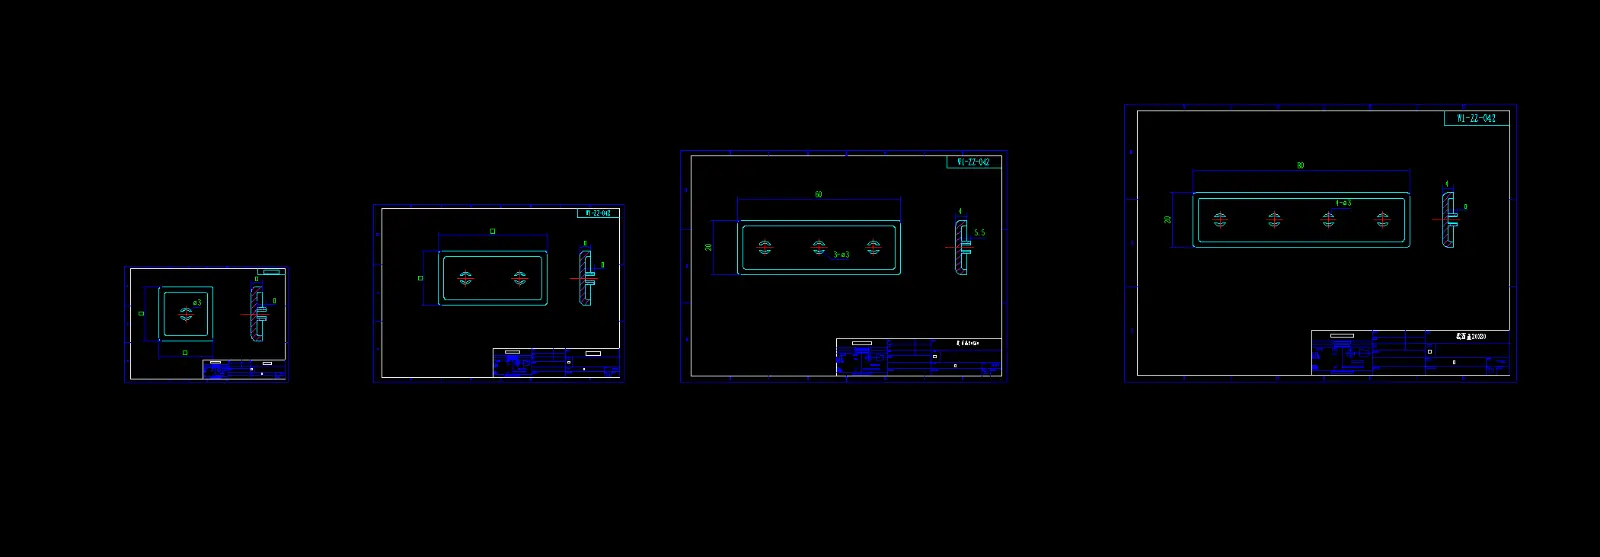
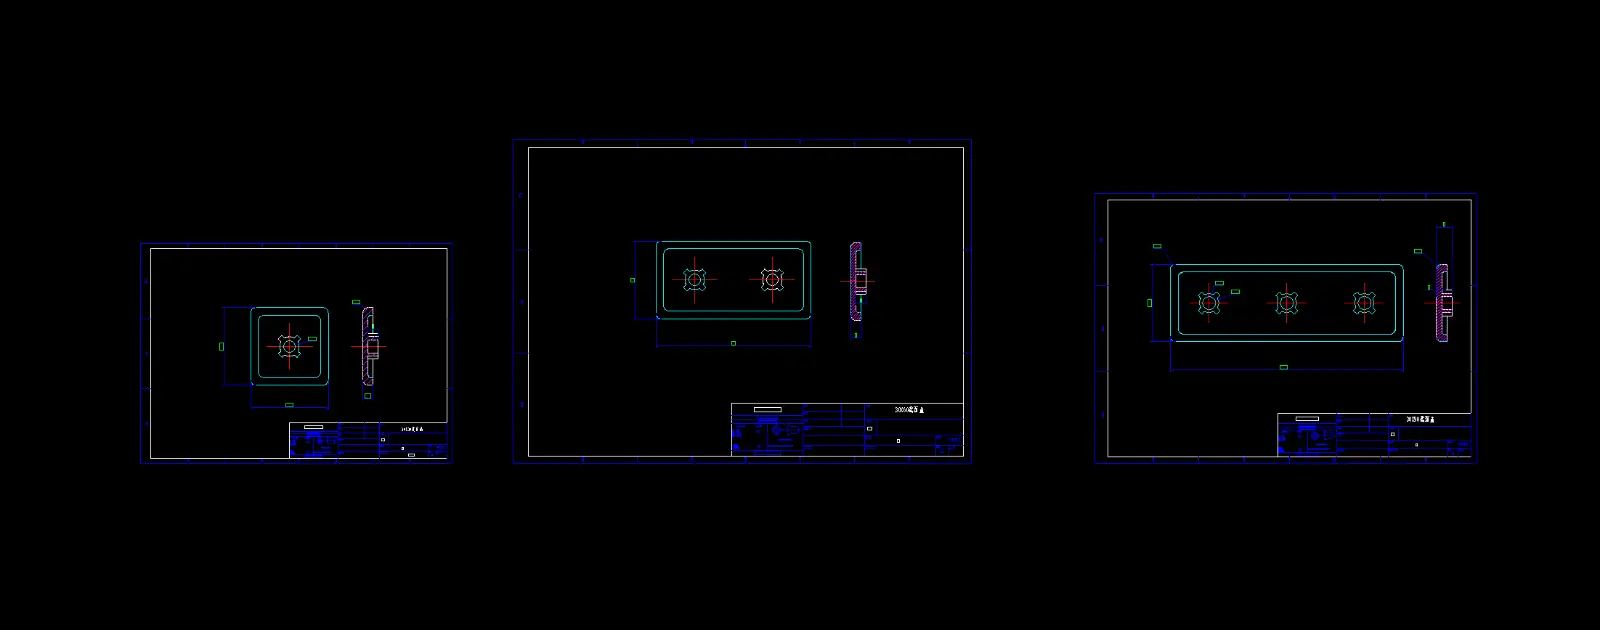
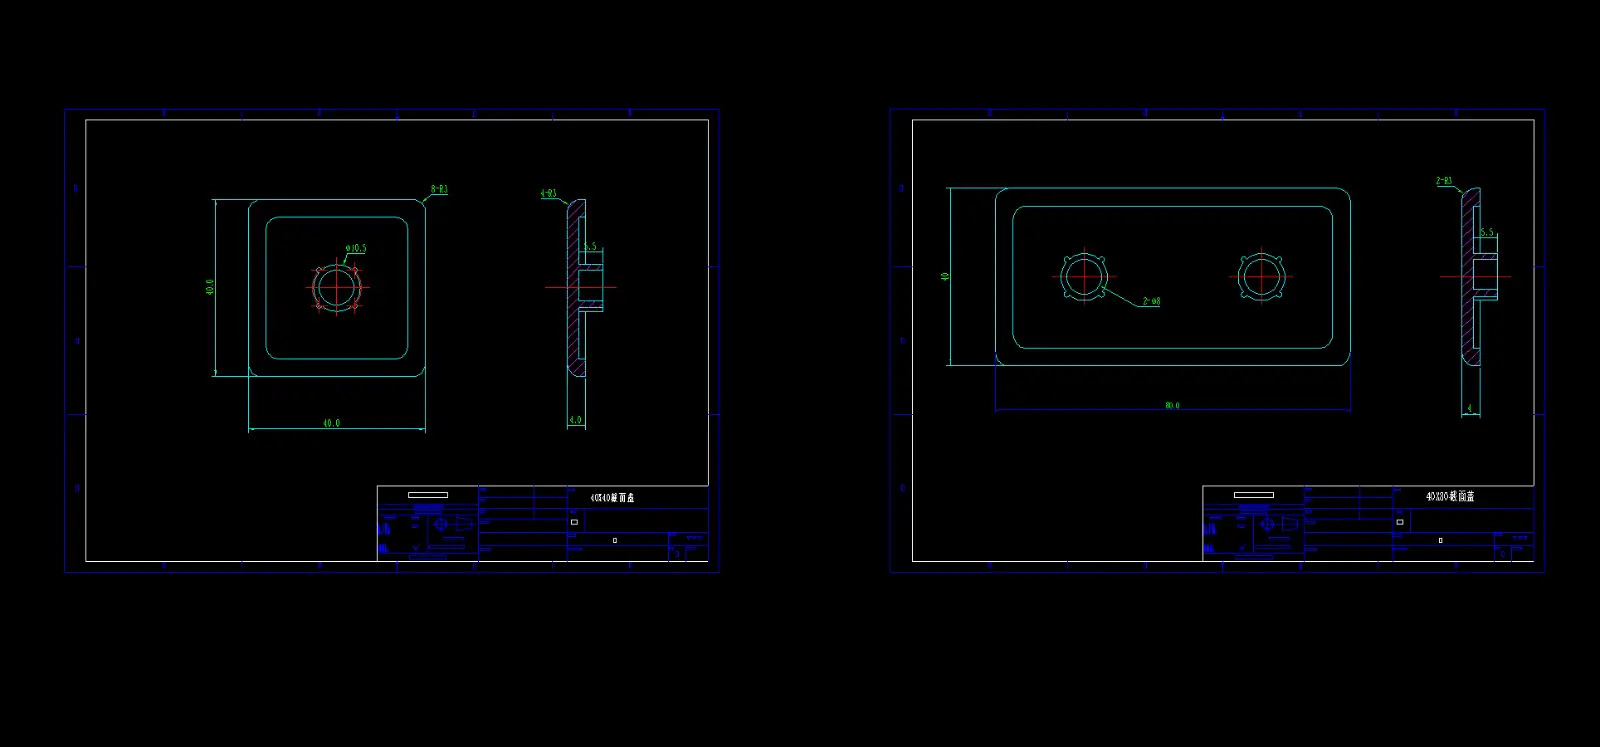
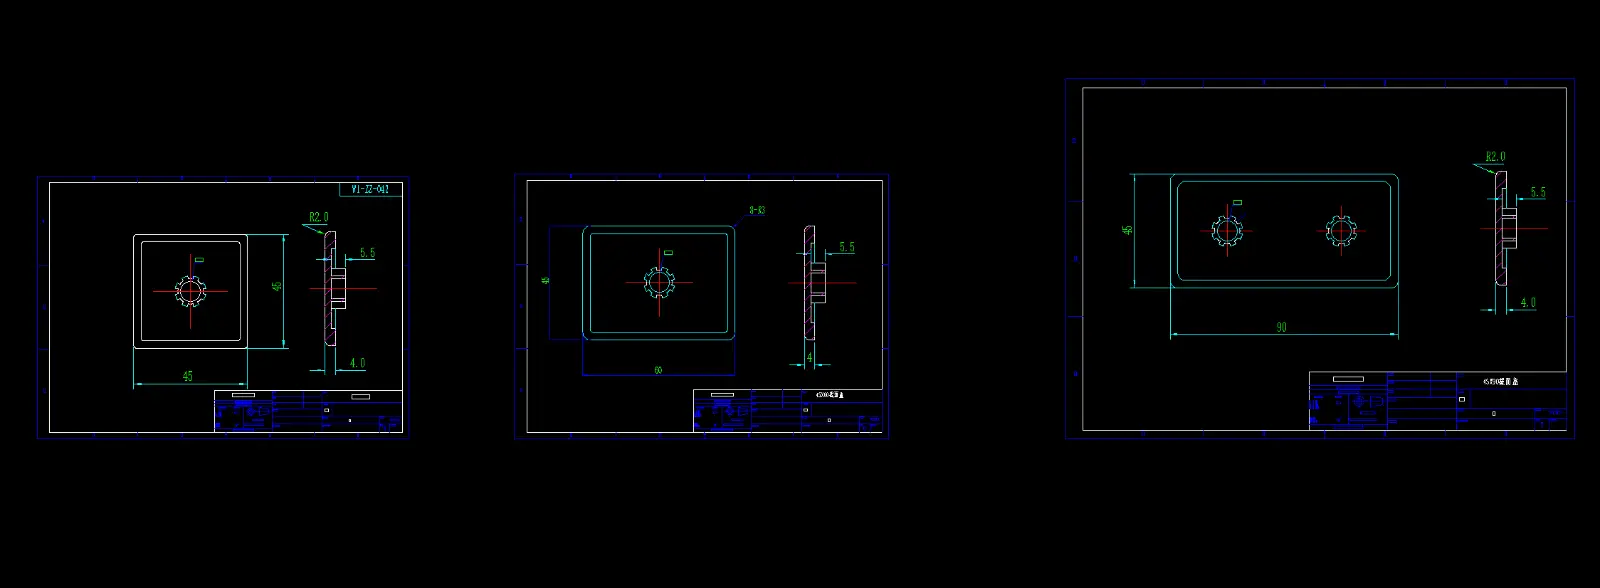
📦 端盖图纸库重点清单解析:
🔵 常规方形与矩形截面盖
- 45×45 与 60×60 标准端盖(常用于轻型防护罩)
- 90×90 重载端盖(带 8-R3 圆角与双安装孔)
- 40×80 矩形端盖(带 R2.0 圆角与安装沉台)
🔶 结构细节与分类
- 卡扣式:不带孔,依靠侧面摩擦力压入型材槽
- 螺钉固定式:带沉头孔,防脱落,外观更平整
- 厚度标注:基板厚度 4.0mm,安装凸台 5.5mm
💡 机架老法师怎么说? “给客户交付设备,细节决定成败。你框架搭得再结实,端面一个个黑洞洞的,看着就像没完工。『用上这种带沉头孔的端盖,用内六角螺丝一锁,不仅防尘防割手,整机的高级感立刻就上来了。特别是大型机架,端盖尺寸差一毫米都敲不进去,必须按图纸尺寸去加工』。”
📊 数据参数
- 常用材质 尼龙(PA6,弹性好、卡扣紧)、ABS塑料(表面光洁)、铝合金(需机加工)
- 表面处理 黑色哑光、灰色、或者与型材一致的银白氧化色
- 公差配合 外形轮廓通常比型材内腔大 0.1~0.2mm(过盈配合,防止掉落)
- 螺丝规格 常用 M6 或 M8 沉头内六角螺钉固定在型材端面的中心孔上
- 适用场景 非标自动化机架收边 / 安全围栏立柱封顶 / 铝型材工作台防刮手 / 机箱机柜框架外观美化
⚡ 数据来源:工业铝型材配件标准及非标设备机架设计规范
🧠 技术原理
端盖设计的核心逻辑,一句话概括就是 「仿形必留圆角、过盈防脱落、沉头求平齐、材质定质感」:
🔹 R角与型材槽口的匹配:看图纸上的 8-R3 圆角。铝型材的外轮廓通常不是直角,而是带圆角的。端盖的外形必须完全仿形。如果不画圆角(只画个方板),装上去四个角就会悬空,极其难看。
🔹 隐藏式沉头孔:对于那些需要牢固锁紧的端盖(如大型设备顶部的型材),图纸设计了 φ8.0 的沉头孔(深度 5.5mm)。这意味着你可以用 M8 的沉头螺丝从端盖中心穿过,直接锁进型材端面攻好的螺纹孔里。螺丝头完全没入,外观是一个完美的平面。「用沉头螺丝不仅是为了好看,更是为了防止后期走线或加装零件时被凸出的螺丝头挡住」。
🔹 卡扣式的过盈力学:如果不带螺丝孔,端盖边缘通常会有一圈薄薄的裙边。这层裙边的尺寸比型材内腔略大。用力敲进去后,裙边发生弹性形变,死死抵住型材内壁,靠摩擦力保持不掉落。所以图纸上的壁厚(如 4.0mm)非常讲究,太厚塞不进,太薄容易断。
🔹 材质与颜色搭配:黑色尼龙端盖搭配银色氧化型材,是工业界最经典的“黑银配色”,能有效提升设备的高级感。如果是重型钢结构,则可能采用 4mm 厚的铝合金切削件,用阳极氧化处理。
设计原则:「出机架图必画端盖,钣金门框必查间隙,采购单里配齐螺丝」。拿这套详尽的图纸对照一下你的设计,看看还有没有遗漏的小细节。
🔨 实战场景
- 非标机架三维完善 —— 在搭建好的 SolidWorks 机架模型顶端,批量插入端盖模型,不仅渲染效果拉满,干涉检查也更严谨
- 安全防护围栏安装 —— 围栏立柱的最高点加上端盖,防止操作工巡视时不小心被型材内部的毛刺划伤
- 钣金件与型材的连接 —— 当需要将带孔的钣金件锁在型材端面时,可利用端盖的沉头孔作为过渡,既美观又防尘
- 采购物料标准化 —— 根据机架中使用的型材规格(如 4040、8080),按图索骥,批量采购对应尺寸的塑料端盖,成本极低
- 重型机架定制加工 —— 对于 90×90 或特殊截面的重型型材,如果没有注塑端盖,可直接拿这份 CAD 图纸去机加工厂,车铣出高强度的铝合金盖子
🛠️ 一句话:一个几毛钱的端盖,决定了客户对你设备做工的第一印象
🧰 一线实操
① 巧用“扣手位”方便拆卸
如果是直接压入的卡扣式端盖,设计时可以在边缘留一个 1mm 左右的小缺口,或者设计成带一点法兰边的形式。后期如果型材内部需要穿线或者增加螺母,工人用小一字螺丝刀一撬就能取下来,不用暴力破坏。
② 中心孔的攻丝深度
看带螺钉孔的端盖图纸,它要求型材端面中心必须打孔攻丝(如 M8)。在给型材下料单时,务必注明“端面攻丝,深度 15mm”。如果漏标,买回来的型材就是光秃秃的盲孔,螺丝根本拧不进去。
③ 避免干涉的设计
有些型材端面需要安装铰链或连接板。如果你先装了端盖,连接板的螺丝可能就够不到型材端面的深度了。在三维装配时,一定要把端盖的厚度算进去,确保连接件依然能锁紧。
📥 如何获取相关资源?
1、本站提供的资源均来源于官方公开渠道、开源共享协议及原创整理,仅供个人学习研究使用,禁止任何形式的商用、二次售卖、批量转载传播。
2、本站提供内容为网络公开学习资源整理汇编,仅供个人学习、练习、技术交流使用。图纸版权归原作者所有,本站仅做整理汇总服务。 禁止批量倒卖、二次售卖、商用打包分发。
3、资源仅作设计参考,不保证适配所有生产场景,实际生产应用请自行核验参数与合规性,本站不承担任何使用责任。
4、若您认为该资源侵犯了您的著作权,请提供权属证明并联系我们,我们将第一时间下架处理。
联系邮箱:yzkj999@163.com
© 机设工匠 - 机械设计资源服务平台
评论建议 (0)
评论(0)